


Turnare prin injecție personalizată a carcasei din plastic
DeepMould oferă turnare prin injecție personalizată a carcasei din plastic folosind material PA66, cu accent pe deschideri complexe, găuri de montare și caracteristici de blocare laterală. Analiza DFM, proiectarea matriței cu acțiune laterală și analiza Moldflow ajută la evaluarea geometriei pieselor, a comportamentului de umplere și a cerințelor de demulare înainte ca sculele să fie finalizate.
- Fast Delievery
- Asigurare
- Serviciul clienți 24/7
Descriere
1. Prezentare generală a proiectului
Acest proiect se referă la acarcasă din plastic turnată prin injecție personalizatăfabricat din POLIMID A SG NATURALE, un grad de turnare PA66. Componenta are un corp plan larg, o deschidere dreptunghiulară la un capăt, găuri de montare în jurul perimetrului și elemente de blocare proeminente de-a lungul laturilor. Aceste detalii fac carcasa mai solicitantă decât o simplă tavă deschisă: sculele trebuie să formeze suprafața mare, oferind în același timp eliberare controlată la deschidere și la elementele laterale.
Documentația proiectului conține fotografii reale ale pieselor turnate, fotografii ale sculelor cu miez și cavități, o revizuire DFM, două cazuri de simulare a umplerii, un set de fotografii pentru asamblarea matriței, o înregistrare de inspecție a tratamentului termic și un desen cu interfața mașinii. Fișa tehnică PA66 furnizată și referința de oțel SWG 1.2767 sunt utilizate mai jos acolo unde sunt relevante pentru proiectare și procesare. Valorile dintr-o fișă de date a furnizorului sunt identificate separat de rezultatele CAE și înregistrările de inspecție măsurate.
Scopul acestei pagini este de a arăta deciziile inginerești asociate cu o carcasă cu această geometrie și informațiile de fabricație disponibile pentru acest proiect. Nu înlocuiește un desen controlat sau un raport de calificare a matriței aprobat. Dimensiunile, cantitatea de producție, numărul de cavități și durata ciclului final sunt omise deoarece nu pot fi stabilite în mod fiabil din documentele furnizate.

2. Geometria carcasei din plastic
• Fața externă mare este suprafața vizibilă dominantă a carcasei. Este întreruptă de găuri de montare perimetrale și de o tranziție îngroșată către deschiderea dreptunghiulară. Aceste tranziții influențează poziția liniei de despărțire și cantitatea de oțel matriță necesară în jurul deschiderii. De asemenea, sculele trebuie să reproducă caracteristicile de blocare laterală fără a le deteriora în timpul demulării.
• Deschiderea necesită un profil de margine consistent și un suport suficient de oțel în cavitatea și miezul din jur. Tranzițiile ascuțite, proeminențele subțiri din oțel și schimbările bruște ale suprafeței de turnare sunt potențiale probleme de întreținere a sculei. Prin urmare, geometria piesei trebuie verificată ca un ansamblu complet: orice reglare făcută pentru construcția matriței trebuie să păstreze în continuare spațiul și angajarea carcasei cu componenta sa de împerechere.
• Regiunea panoului plat trebuie evaluată pentru distribuția grosimii, scufundare, deformare și concentrația locală a tensiunilor. O suprafață turnată vizual plană nu garantează planeitatea dimensională în toate condițiile de turnare. Poziția porții, răspunsul la ambalare, aspectul de răcire și contracția materialului afectează forma finită. Aici nu este atribuită nicio toleranță la planeitate sau o valoare a grosimii peretelui deoarece imaginile furnizate nu oferă o specificație dimensională controlată.
3. Revizuirea DFM: linia de despărțire, glisorul și starea oțelului
• Desenul DFM identifică linia de despărțire dintre cavitate și miez și atrage atenția asupra zonei de acțiune laterală. Un unghi propus de 3 grade este afișat în direcția de mișcare a cursorului. Această recomandare are scopul de a îmbunătăți eliberarea caracteristicii laterale pe măsură ce glisorul se retrage. Unghiul trebuie verificat în raport cu partea de împerechere și lungimea de angajare funcțională; adăugarea tirajului fără a revizui ansamblul ar putea modifica reținerea sau potrivirea.
• Aceeași revizuire identifică o regiune locală R3,5 mm care poate crea o stare de oțel ascuțită sau insuficient susținută. Comentariul de inginerie propune eliminarea sau modificarea razei locale în poziția aferentă cursorului. Intenția este de a reduce o caracteristică fragilă din oțel, de a îmbunătăți accesul la prelucrare și de a reduce probabilitatea deteriorării locale în timpul producției sau întreținerii. Desenul înregistrează o modificare propusă; nu dovedește, prin ea însăși, că clientul a aprobat modificarea sau că aceasta a fost implementată în instrumentul final.
• O versiune DFM practică ar trebui să confirme revizuirea CAD aprobată, direcția de deplasare a glisorului, contactul minim de închidere, cerințele de proiectare, aspectul liniei de despărțire și interfețele dimensionale. Aceste verificări sunt deosebit de importante în jurul deschiderii dreptunghiulare, unde mici modificări ale geometriei oțelului pot afecta atât muchia turnată, cât și componenta sculei în mișcare.

4. Design matriță și construcție cu acțiune laterală
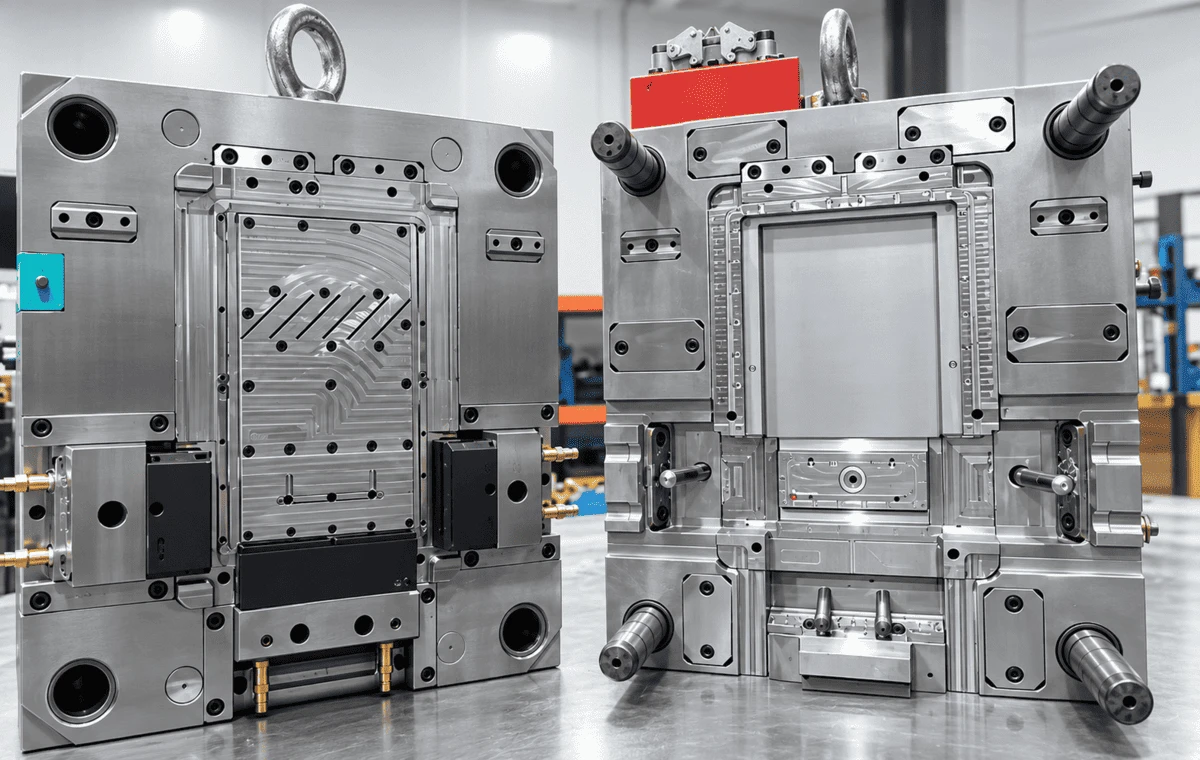
Fotografiile matriței arată un ansamblu complet de scule cu miezul și părțile cavității. În jurul deschiderii turnate, unealta folosește elemente din oțel prelucrat care trebuie să se alinieze atunci când matrița se închide. Componentele de ghidare, suprafețele de localizare și mecanismele de mișcare sunt vizibile în fotografii. Proiectarea sculelor trebuie să mențină o înregistrare repetabilă între aceste elemente, lăsând în același timp acces suficient pentru montare și întreținere.
Caracteristicile de acțiune laterală introduc interfețe suplimentare în comparație cu o matriță cu tragere dreaptă. Glisorul trebuie să atingă poziția complet închisă înainte de injectare, să rămână susținut în timpul presiunii în cavitate și să se retragă suficient de mult pentru ca elementul turnat să se elibereze. Suprafețele de închidere necesită montare controlată, deoarece spațiul liber excesiv poate provoca fulgerare, în timp ce interferența excesivă poate produce uzură sau uzură. Calea de eliberare trebuie, de asemenea, să evite tragerea de carcasa PA66 după deschiderea matriței principale.
Ejectarea trebuie luată în considerare împreună cu retragerea acțiunii secundare. Carcasa include un panou larg și mai multe caracteristici locale; Dispunerea ejectorului trebuie să distribuie forța de eliberare fără a o concentra pe un perete subțire sau pe marginea deschiderii. Locațiile exacte ale ejectorului nu sunt menționate în documente, așa că discuția de aici abordează verificările tehnice necesare, mai degrabă decât revendicarea unei anumite secvențe de evacuare.
Fotografii de scule și hardware
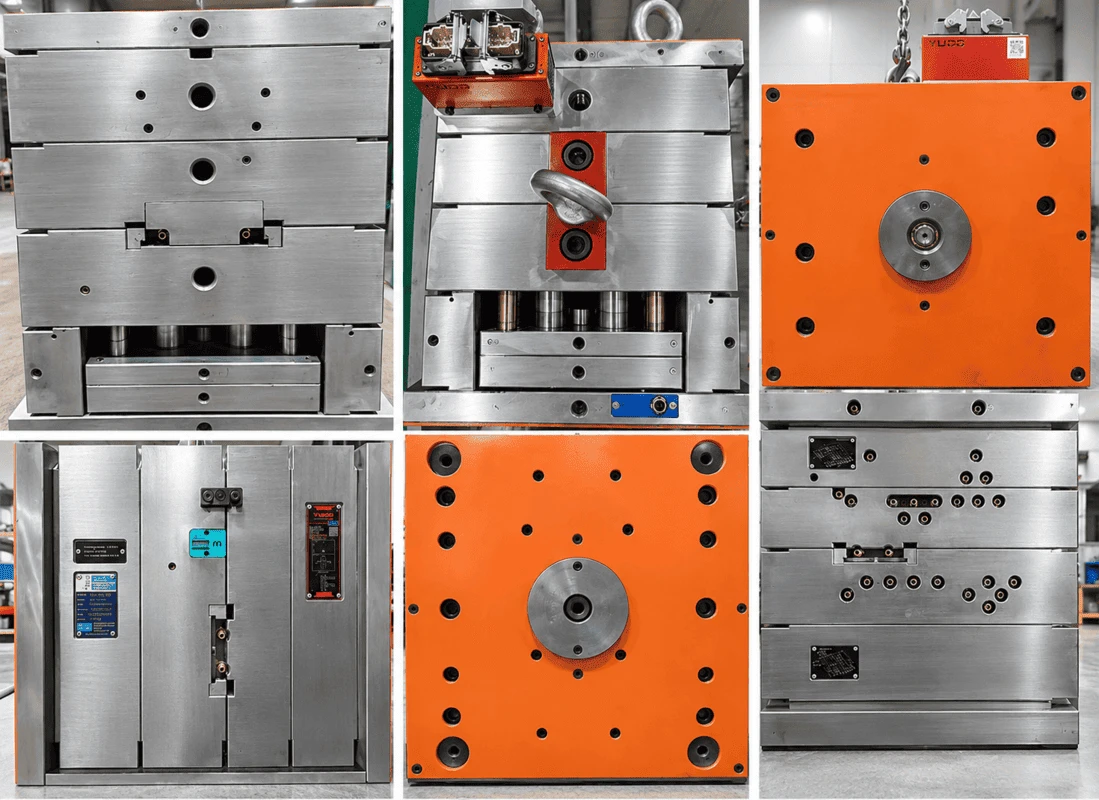
Setul de fotografii documentează, de asemenea, plăcile de matriță exterioare, interfețele de montare și echipamentele legate de canalele fierbinți marca YUDO. Acestea sunt referințe utile pentru construcția și asamblarea matriței, dar fotografiile singure nu stabilesc un număr confirmat de porți, un circuit de circuit fierbinte sau un ciclu de turnare de producție. Asemenea detalii ar trebui luate din proiectul final al matriței și din înregistrările de încercare, atunci când sunt disponibile.
5.Moldflow Review: Flow-Front Temperature
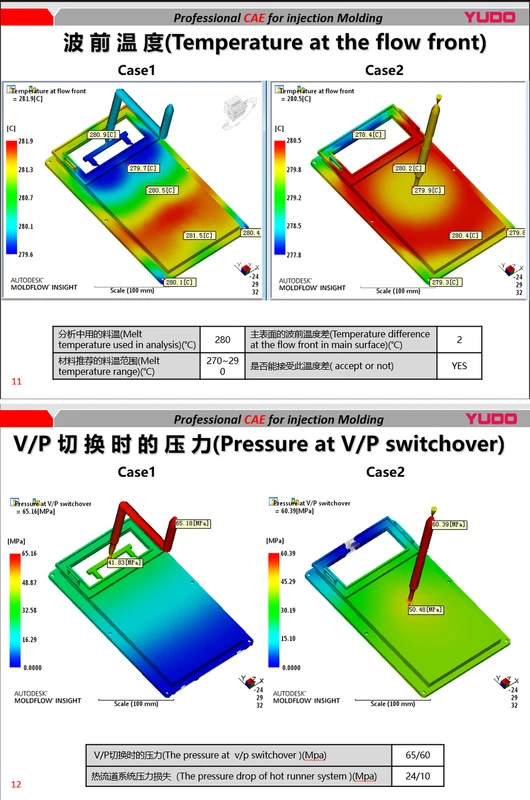
Două cazuri au fost evaluate folosind Autodesk Moldflow Insight. Analiza folosește o temperatură de topire de 280 de grade și raportează o temperatură maximă a frontului de curgere de 281,9 grade pentru Cazul 1 și 280,5 grade pentru Cazul 2. Diferența de temperatură raportată pe suprafața principală este de aproximativ 2 grade, iar rezumatul furnizat marchează starea de temperatură a frontului de curgere ca fiind acceptabilă. Aceste numere descriu comportamentul de umplere modelat, nu o măsurare directă a topiturii în interiorul unei matrițe de producție în funcțiune.
Harta temperaturii este utilă deoarece carcasa are o zonă plană mare și o deschidere ca un cadru. Fluxul trebuie să progreseze în jurul deschiderii și prin schimbări în secțiune. Diferențele locale de temperatură față de curgere pot afecta echilibrul de umplere și poziția regiunilor tricotate sau sudare. O temperatură frontală aproape uniformă este utilă, dar ar trebui evaluată cu rezultatele complete ale simulării și cu cerințele piesei, mai degrabă decât tratată ca o aprobare independentă.
6.Moldflow Review: Presiunea de comutare V/P
Simularea furnizată raportează o presiune la comutarea V/P de 65,16 MPa pentru Cazul 1 și 60,39 MPa pentru Cazul 2. Cazul 2 arată, prin urmare, o presiune de comutare modelată mai mică cu 4,77 MPa în condițiile utilizate pentru analiză. Documentul enumeră, de asemenea, pierderi de presiune la canal cald de 24 MPa și 10 MPa pentru cele două cazuri. Aceste rezultate sugerează că aranjamentul alternativ modifică cererea de presiune în sistemul de umplere.
|
Ieșire de simulare |
Cazul 1 / Cazul 2 |
|
Temperatura maximă de curgere-front |
281,9 grade / 280,5 grade |
|
Presiune la comutarea V/P |
65,16 MPa / 60,39 MPa |
Căderea de presiune a canalului cald 24 MPa / 10 MPa
|
Analiza temperaturii de topire |
280 de grade / 280 de grade |
Presiunea mai scăzută estimată în cazul 2 este relevantă pentru evaluarea porții și a canalului, dar cea mai bună configurație nu poate fi selectată numai din presiune. Locația vestigiilor porții, cerințele cosmetice, pozițiile liniei de sudură, captarea aerului, comportamentul ambalajului și stabilitatea dimensională trebuie revizuite înainte ca designul sculei să fie înghețat. Imaginea furnizată nu arată toate analizele din aval, așa că nu se face nicio afirmație nesusținută cu privire la deformare, distribuția contracției sau aprobarea finală a porții.
Pentru validarea producției, ipotezele CAE ar trebui comparate cu uscarea reală a materialului, temperatura de topire, temperatura matriței, timpul de umplere, presiunea de injecție și dimensiunile pieselor măsurate. O discrepanță între modelul de umplere simulat și observat poate indica diferențe în condițiile procesului, comportamentul materialului sau geometria sculei.
7.PA66 Fereastra de selecție și procesare a materialelor
Rășina confirmată pentru acest proiect este POLIMID A SG NATURALE, un grad de turnare prin injecție PA66 cu vâscozitate standard. Conform fișei de date furnizate de producător, densitatea sa este de 1,14 g/cm³, punctul de topire este de 260 de grade și contracția medie tipică a mucegaiului este de 1,4–1,8%. Aceeași foaie oferă o rezistență la tracțiune la curgere de 85 MPa și un modul de tracțiune de 3.000 MPa. Aceste valori sunt proprietăți de referință ale gradului; nu sunt rezultate ale încercărilor de tracțiune efectuate pe această carcasă.
|
Proprietatea furnizorului PA66 |
Valoare tipică sau recomandată |
|
Densitate |
1,14 g/cm³ |
|
Punct de topire |
260 de grade |
|
Contracția medie a mucegaiului |
1.4–1.8% |
|
Rezistența la tracțiune la curgere |
85 MPa |
|
Modulul de tracțiune |
3,000 MPa |
|
Recomandare de uscare |
Cel puțin 3 ore la 90-100 de grade |
|
Temperatura de topire recomandată |
260–285 de grade |
|
Recomandare de temperatură a matriței |
70-90 de grade |
Procesarea PA66 necesită controlul umidității. Furnizorul recomandă uscarea timp de cel puțin trei ore la 90-100 de grade înainte de turnare. Intervalul de temperatură de topire recomandat este de 260–285 de grade, iar intervalul de temperatură a matriței este de 70–90 de grade. Acestea sunt puncte de plecare pentru dezvoltarea procesului, nu o înregistrare a setărilor exacte ale mașinii utilizate pentru fabricarea pieselor fotografiate. Setările reale depind de capacitatea mașinii, configurația ghidajului, grosimea piesei și răspunsul la umplere.
Intervalul de contracție al furnizorului trebuie luat în considerare în timpul dezvoltării dimensiunii cavității, dar un singur procent nu poate descrie în mod fiabil fiecare direcție a unei carcase cu deschidere, nervuri și caracteristici laterale. Presiunea de ambalare, grosimea locală a peretelui și diferențele de răcire pot crea modificări dimensionale neuniforme. Abordarea corectă este de a compara probele turnate cu desenul aprobat, de a revizui abaterile în funcție de caracteristică și de a ajusta condițiile procesului sau sculele numai după identificarea cauzei.
Fișa tehnică a materialului mai precizează că utilizarea alimentară sau medicală nu trebuie asumată fără aprobare specifică. Nu se solicită o astfel de cerere pentru această locuință. De asemenea, numai datele despre materiale nu stabilesc o clasificare a flăcării pieselor finite, o cerință de rezistență chimică sau o performanță pe termen lung în mediul de utilizare finală a clientului.
8.Referință de oțel și inspecție de tratament termic
Proiectul include o fișă tehnică pentru oțel matriță SWG 1.2767. Această referință poate fi utilizată pentru a revizui proprietățile generale ale oțelului și materialul de scule dorit. Un raport separat de tratament termic identifică piesele de prelucrat inspectate ca grad 2343, nu 1,2767. Prin urmare, cele două documente nu ar trebui combinate într-o certificare de material sau utilizate pentru a pretinde că duritatea măsurată se aplică fiecărei 1,2767 componente din matriță.

Pentru cele două piese de prelucrat inspectate, raportul de tratare termică specifică HRC 50–52 și înregistrează valorile măsurate de duritate în intervalul HRC 50,4–51,6, marcate acceptabil pe raport. De asemenea, înregistrează o deformare de aproximativ 0,1 mm pentru articolele inspectate. Acestea sunt rezultate pentru piesele de prelucrat identificate în acel raport, nu o declarație universală de acceptare a matriței. Trasabilitatea materialului ar trebui să conecteze fiecare certificat și înregistrarea inspecției cu componenta corespunzătoare.
9.Interfața mașinii și instalarea matriței
Desenul cu interfața mașinii identifică o mașină de turnat prin injecție KraussMaffei KM150 C1, de 150 de tone. Prezintă un aranjament de distanță între barele de legătură de 500 mm pe 500 mm, o interfață de duză și detalii de conectare legate de ejecție. Desenul este o referință de compatibilitate cu mașina. Nu dovedește că toate testele sau ciclurile de producție pentru această carcasă au fost finalizate exact pe presa respectivă.
Înainte de instalarea matriței, aranjamentul plăcii de montare, inelul de localizare, atingerea duzei, înălțimea matriței, cursa de deschidere și interfața de evacuare trebuie verificate în raport cu presa. Desenul interfeței arată o referință minimă pentru înălțimea matriței de 300 mm și o referință maximă de lumină naturală de 900 mm. Dimensiunile reale ale matriței și greutatea de ridicare trebuie confirmate din documentația finală a sculei înainte de instalare.
Instrumentul trebuie, de asemenea, revizuit pentru conexiunile de răcire și canal fierbinte, mișcarea în siguranță a glisoarelor, spațiul de prindere și accesul la punctele de service. O listă de verificare înainte de încercare este de preferat decât să vă bazați doar pe tonajul mașinii. Tonajul confirmă doar un aspect al compatibilităţii; deschiderea matriței, capacitatea de injecție, spațiul între bare de legătură și sistemele auxiliare pot fi la fel de limitatoare.

10. Încercarea instrumentelor, inspecția și controlul producției
O primă încercare practică pentru această carcasă ar trebui să stabilească o fereastră de umplere stabilă înainte de a lua în considerare corecțiile dimensionale. Echipa ar trebui să verifice umplerea completă în jurul deschiderii dreptunghiulare, zonele vizibile de sudură sau tricotare, fulger la linia de despărțire și închiderea glisorului și eliberarea caracteristicilor de blocare laterală. Starea panoului lat ar trebui să fie revizuită pentru scufundare, deformare și semne de manipulare.
Inspecția trebuie să urmeze desenul aprobat de client. Caracteristicile prioritare sunt probabil să includă locațiile orificiilor de montare, dimensiunile deschiderii, anvelopa generală, fețele locale de îmbinare și geometria elementelor de blocare. Acesta este un focus de inspecție recomandat bazat pe geometria vizibilă; nu este o afirmație că aceste caracteristici au o anumită toleranță sau că a fost furnizat un raport de inspecție pentru fiecare dintre ele.
Când este găsită o problemă dimensională, investigația ar trebui să facă distincția între geometria sculei și răspunsul la proces. O modificare a ambalării sau a răcirii poate îmbunătăți o zonă în timp ce o altă caracteristică este mutată din toleranță.
Eșantioanele dimensionale ar trebui, prin urmare, măsurate printr-un proces documentat și repetabil. Eșantioane aprobate, date CAD controlate de revizuire și criterii clare de acceptare sunt necesare înainte de lansarea producției în serie.
11.Custom Housing Instrumente și Întrebări de turnare
Pentru o carcasă din plastic comparabilă, Deep Mold poate revizui geometria CAD, abordarea sculelor șiturnare prin injecțiecerințe. Revizuirea inițială ar trebui să includă calitatea materialului, cantitatea de comandă proiectată, interfețele funcționale, suprafețele cosmetice, toleranțele dimensionale și orice restricții privind poziția porții sau marcajele ejectorului. Un model 3D STEP și un desen 2D controlat sunt documentele de pornire preferate.
Acolo unde sunt prezente încuietori laterale sau decupări, revizuirea DFM ar trebui să identifice linia de despărțire propusă, direcția glisorului, condițiile de tiraj și de închidere înainte ca proiectarea matriței să fie finalizată. Acolo unde geometria prezintă risc de umplere, analiza Moldflow poate sprijini compararea alternativelor de poartă sau de rulare. Recomandările rezultate ar trebui să fie confirmate cu clientul înainte de lansarea revizuirii finale a sculelor.
Pagini conexe și anchetă de inginerie
Servicii de turnare prin injecție plastic - Deep Mold
Producția de matrițe prin injecție și capabilitățile companiei - Deep Mold
Trimiteți modelul CAD, desenul, specificația PA66 sau alternativă a rășinii și cantitățile așteptate pentru a solicita o revizuire a matriței.
Tag-uri populare: Turnare prin injecție pentru carcasă din plastic personalizată, Carcasă din plastic personalizată, turnare prin injecție PA66, matriță pentru carcasă din plastic, design matriță prin injecție
Trimite anchetă
S-ar putea sa-ti placa si
-

Perdele inteligente Plastic Mold
-

Distrugerea automată a materialelor plastice prin in...
-

Proiectarea matriței din plastic pentru analiza prod...
-

Roți personalizate pentru modelarea plasticului pent...
-

Instrumente de mucegai de injecție din plastic - Ins...
-

Cleme de blocare din plastic interblocate pentru mod...